
恭喜江苏昆山某精密模具厂订购高德数控VMC860,解决550mm宽模架加工振纹问题
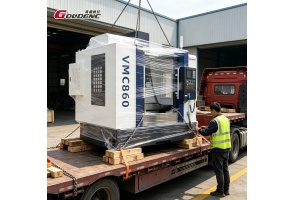
恭喜江苏昆山某精密模具厂订购高德数控VMC860,解决550mm宽模架加工振纹问题
江苏某精密模具厂主营消费电子类注塑模具,模架宽度集中在480-550mm之间。此前使用一台Y轴500mm的立式加工中心,加工550mm宽模架时刀具接近Y轴极限行程,切削刚性明显下降,模架侧壁和分型面出现振纹。钳工需要手工修配,单套模具装配周期延长3-5天。2025年底,该厂订购高德数控VMC860立式加工中心,Y轴600mm行程解决宽幅模架加工振纹问题。本文复盘选型与投产全过程。
一、客户背景与加工难题
1. 客户基本情况
该厂位于江苏昆山,主营消费电子类注塑模具。核心工件为模架和模仁,材质以NAK80、718H和S136淬火钢为主。模架宽度集中在480-550mm之间,部分模架宽度达到550mm。
2. 原设备加工瓶颈
此前该厂使用一台Y轴500mm行程的立式加工中心。加工480mm宽模架时,刀具在Y轴方向已接近极限行程,切削刚性开始衰减。加工550mm宽模架时,刀具在Y轴方向没有走刀余量,只能降低切削参数,加工效率打折扣。更关键的是,模架侧壁和分型面出现振纹,表面光洁度只能达到Ra1.6,需要钳工手工修配。单套模具装配周期因此延长3-5天。
二、设备选型与配置方案
1. 为什么选VMC860
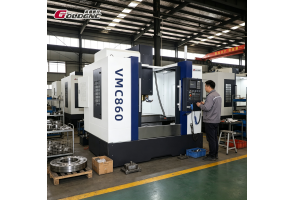
该厂技术负责人考察了多个机型后,最终选定高德数控VMC860。核心理由是Y轴行程匹配:VMC860的Y轴600mm比原设备多出100mm,加工550mm宽模架时刀具在Y轴方向还有50mm有效行程,全程在刚性区间内切削。Z轴600mm比原设备多出100mm,对深腔模架和较高工装的适应性更强。
2. 核心配置与选型依据
| 配置项 | 规格 | 选型依据 |
|---|---|---|
| 床身铸件 | HT300高强度铸铁,米汉纳认证工艺铸造,多重人工时效 | 模架重切削对床身刚性要求高,需从铸件端保证长期精度稳定 |
| 滚珠丝杠 | 台湾上银P3级精密研磨,规格4016 | P3级任意300mm行程偏差≤0.012mm,长期运行间隙变化慢 |
| 线轨 | 台湾上银滚柱线轨,X/Y/Z三轴 | 滚柱线轨线接触承载和抗振优于滚珠线轨,重切削时精度保持更久 |
| 主轴 | 台湾丹铨BT40皮带式,8000rpm | 低速段扭矩充足,适合模具钢粗精加工 |
| 刀库 | 台湾冈田24把圆盘机械手刀库,换刀2.5秒 | 模具加工常用刀具15-20把,24把可全部预存 |
| 精度检测 | 遵循德国VDI3441标准,雷尼绍激光干涉仪逐台全检 | 每台附独立检测报告,精度数据可追溯 |
3. 客户最终选择
该厂最终订购VMC860标配机型,选择广数系统,主轴标配8000rpm皮带式。客户表示,日常加工以模具钢为主,8000rpm皮带主轴低速扭矩充足,覆盖大多数加工需求。如后续铝合金订单增加,再考虑选配直联主轴。
三、投产效果与数据对比
| 对比指标 | 原设备 | VMC860 |
|---|---|---|
| 550mm模架加工方式 | 降低参数或外协 | 一次装夹完成 |
| 模架侧壁表面光洁度 | Ra1.6,需手工修配 | Ra0.8以内,无需二次处理 |
| 单套模具装配周期 | 5-6天 | 3-4天 |
| 月产模具套数 | 22-25套 | 30-35套 |
该厂技术负责人反馈:“Y轴600mm放下550mm宽的模架刚好,两边还有装夹余量,一次装夹就能干完所有工序。模架侧壁和分型面表面光洁度稳定,不用再安排钳工修配,一套模具的装配时间省了将近两天。之前外协的部分现在全部收回来自己做,产能和质量都能自己把控。”
目前该厂已将全部480-550mm宽模架加工集中到VMC860上完成,原有Y轴500mm设备用于加工450mm以内的中小模架。
四、精度检测标准
高德数控VMC860遵循德国VDI3441精度检验规范,出厂使用英国雷尼绍激光干涉仪和球杆仪完成三轴全行程分段采点检测,自动生成误差补偿文件录入数控系统。定位精度±0.005mm/300mm,重复定位精度±0.003mm。每台设备附带独立检测报告,机身编号与报告对应,数据可追溯。
五、适用加工场景
- 宽幅注塑模具:模架宽度480-550mm的注塑模具加工
- 压铸模具:中型压铸模框、动模框、镶件的型面加工
- 汽车零部件:发动机壳体、变速箱体、制动器支架的批量加工
- 通用机械:大型工装夹具、箱体类零件的多工序加工
六、常见问答
Q:VMC860和VMC850怎么选?
A:两款X轴同为800mm,差异在Y轴、Z轴和承重。工件宽度和高度在480mm以内选VMC850性价比更高。工件宽度经常超过500mm,或高度超过480mm,建议选VMC860,Y轴600mm和Z轴600mm在工件接近极限行程时留有刚性和安全余量。
Q:VMC860的丝杠和线轨是什么品牌和等级?
A:三轴标配台湾上银P3级精密研磨滚珠丝杠(规格4016)和上银滚柱线轨(X/Y/Z三轴统一)。P3级任意300mm行程偏差控制在0.012mm以内,滚柱线轨线接触承载和抗振优于滚珠线轨,重切削工况下精度保持更久。
Q:VMC860的精度检测标准是什么?
A:遵循德国VDI3441精度检验规范,出厂使用雷尼绍激光干涉仪和球杆仪完成三轴全行程检测。定位精度±0.005mm/300mm,重复定位精度±0.003mm。每台设备附带独立检测报告,机身编号与报告对应。
Q:VMC860适合加工哪些材质?
A:标配8000rpm皮带主轴适配45#钢、铸铁、铜铝等常见材料。需高效加工铝合金或进行高光精加工,可选配10000-12000rpm直联主轴。HT300米汉纳铸铁床身配合三轴滚柱线轨,重切削时振动小、刚性足。
Q:VMC860支持到厂试切吗?
A:支持。山东高德数控厂区常备VMC860试切工位,客户可自带工件现场验证切削精度和表面光洁度,工程师一对一讲解选型方案。
相关产品
发布时间:2026年9月 | 信息如有更新,以官网最新版本为准


 鲁ICP备15040921号-8
 电话
 产品中心

 联系我们