

GDS双主轴车铣复合中心_车铣复合机厂家
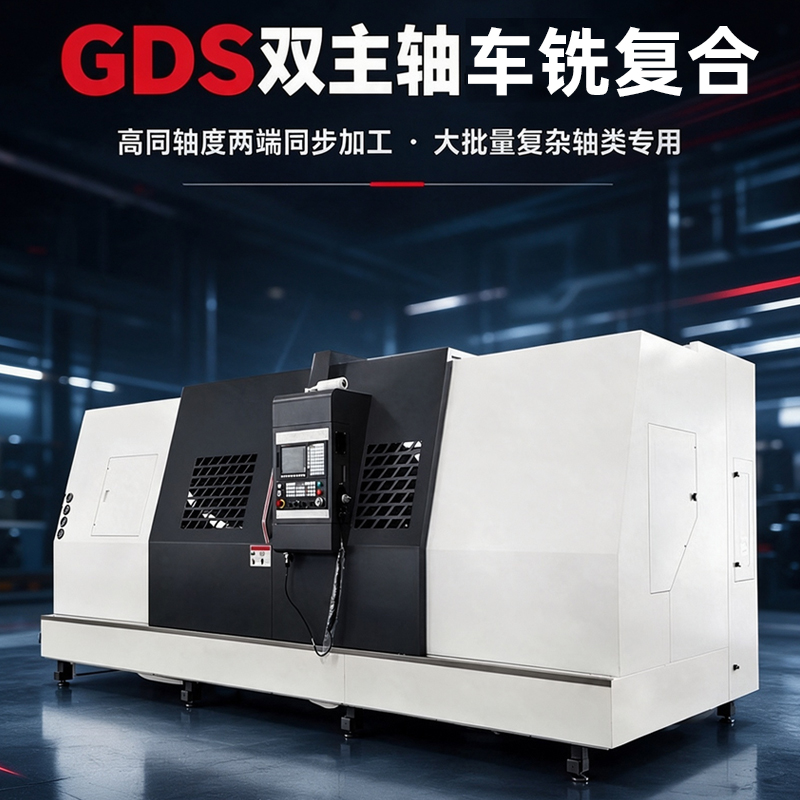
高德GDS双主轴车铣复合中心 | 同轴度终结者 | 复杂轴类大批量加工利器
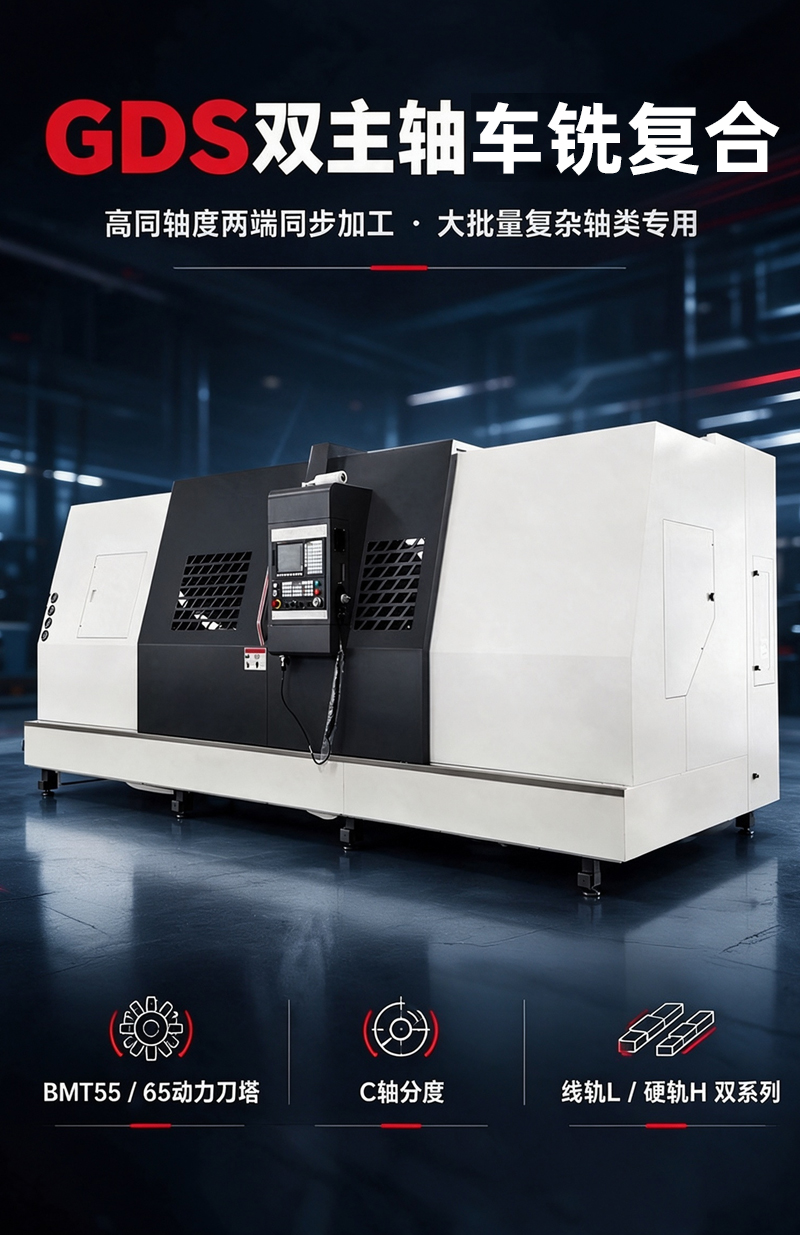
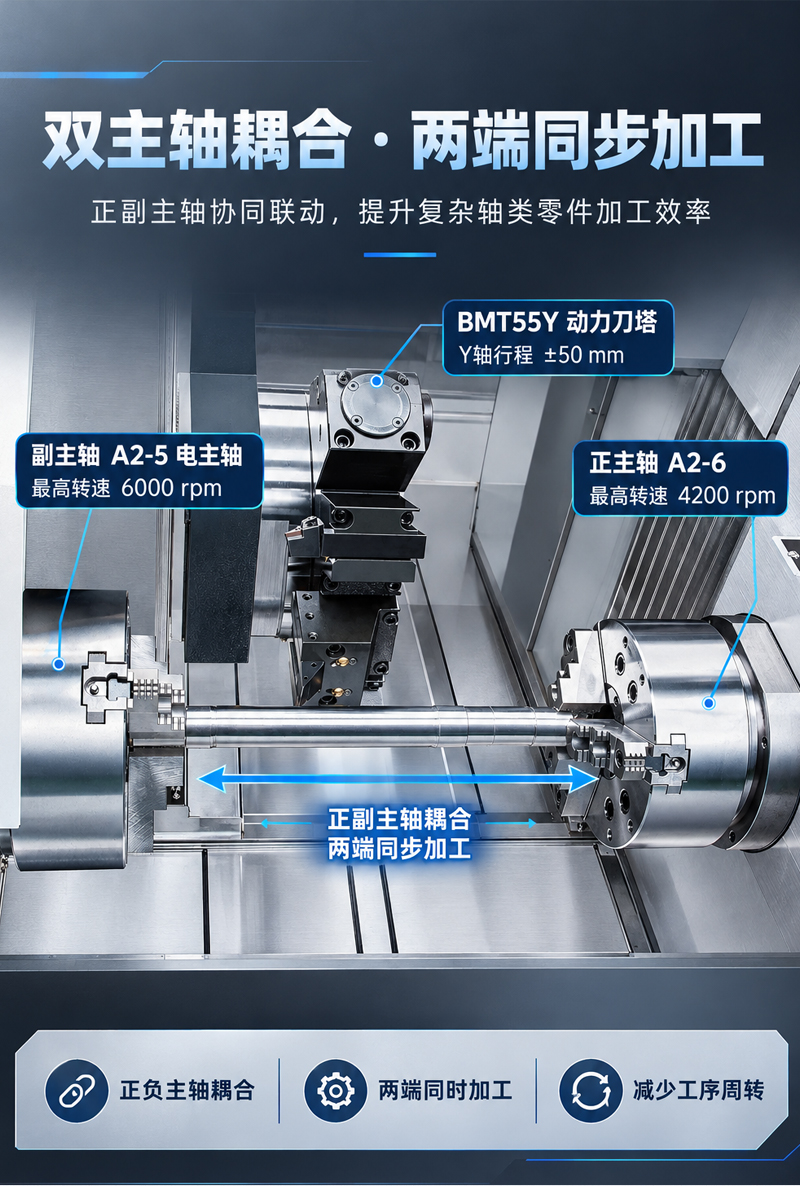
● 双主轴协同联动:主副主轴自动对接,一次装夹完成正反面全序加工,根除二次装夹误差
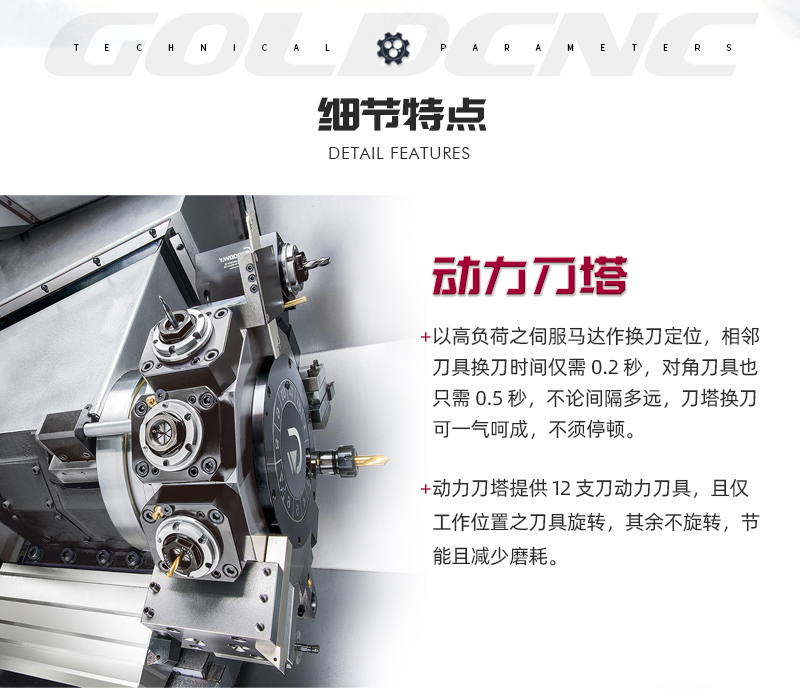
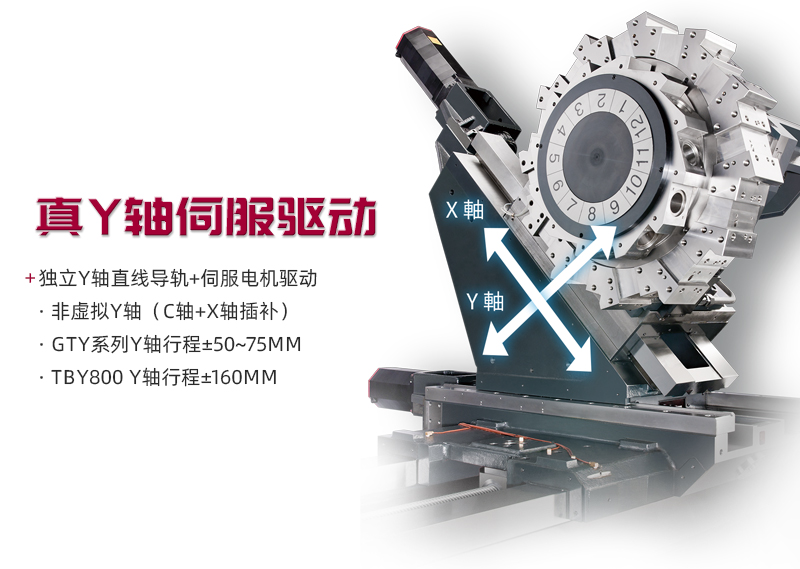
● 真Y轴+BMT动力刀塔:Y轴行程±50mm,支持偏心孔与侧面铣削,实现真正的“以车代铣”。
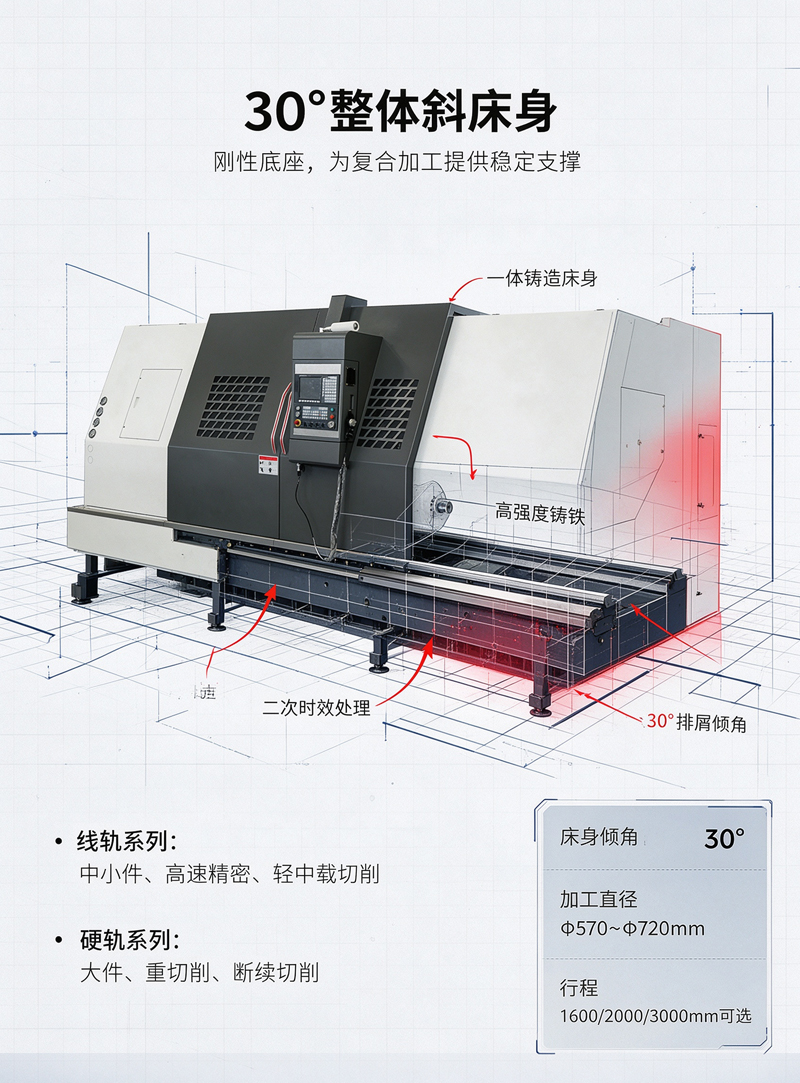
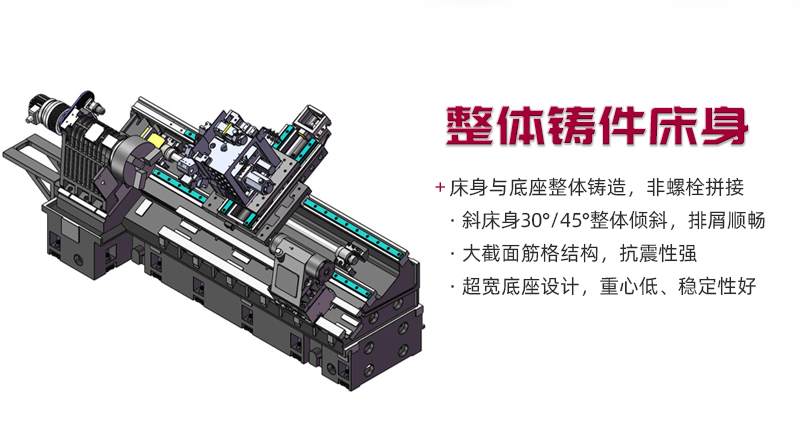
● 30°高刚性斜床身:一体化铸件底座,排屑极顺,为双主轴重负荷切削提供稳定支撑。
● 线轨/硬轨双系列:GDS-L线轨(主打高速精密)/ GDS-H硬轨(主打大件重切削)。
● 高效降本:省去人工掉头时间,单件节拍缩短50%以上,一人可轻松看多机。
● 贴心服务:厂家直供,可现场试切,一年保换、三年保修
👉 咨询咨询GDS双主轴车铣复合机床报价、预约带图评估
闫经理:13581125399(微信同号)
王经理:18363782399(微信同号)
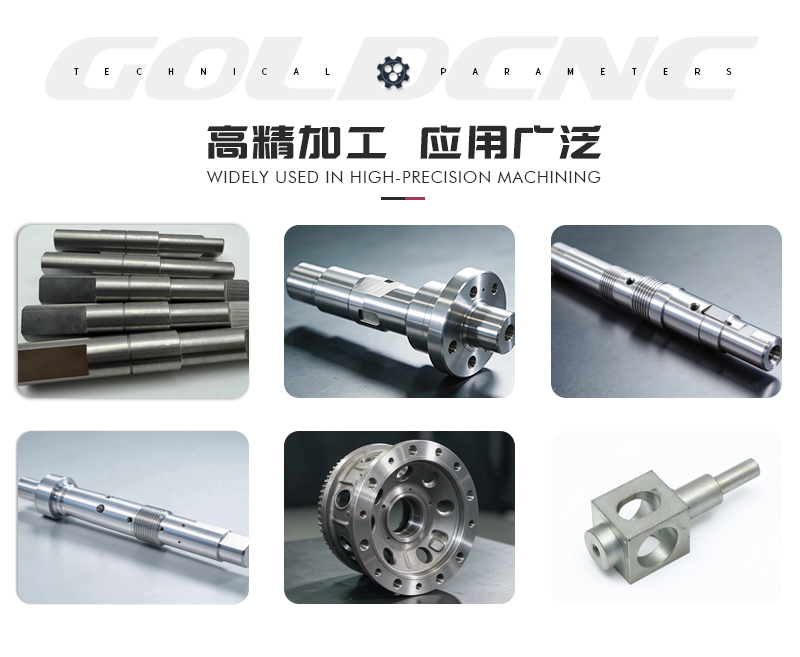
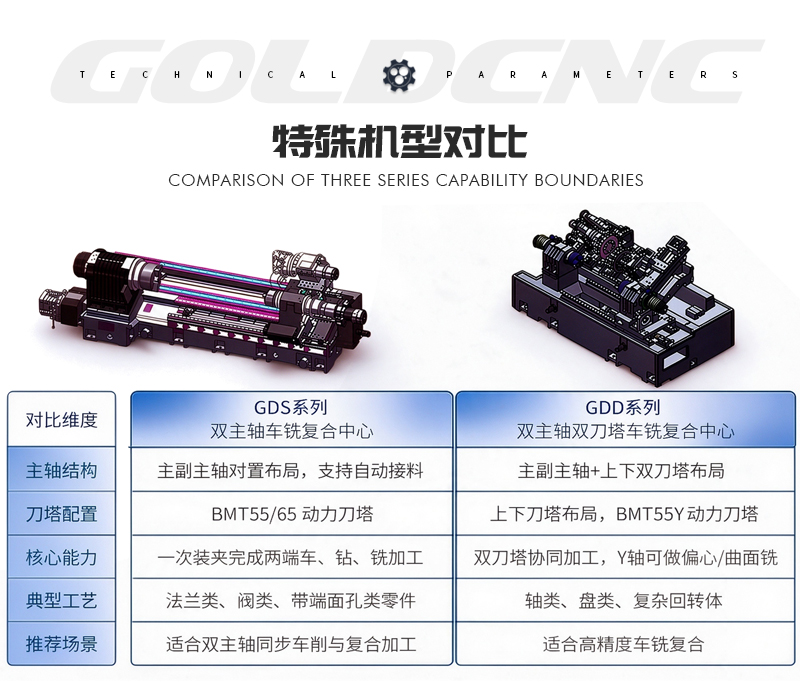
结论速览:高德GDS系列双主轴车铣复合中心,核心解决的是复杂轴类零件“两次装夹导致同轴度超差、加工效率低下”的行业顽疾。设备采用正副主轴协同联动,主主轴完成正面车/铣/钻,副主轴精准接料完成背面加工。工件在机内自动转移,从根源消除重复定位误差,两端同轴度稳定可控。标配BMT动力刀塔与真Y轴,是汽车零部件、液压阀体、精密轴套批量生产的首选车铣复合机床。
01 传统轴类加工,为什么总在“掉头”上栽跟头?
在传统的车铣复合加工中,加工一根两端都有特征的长轴,通常需要:主主轴加工完一端 → 人工卸料 → 掉头 → 重新找正装夹 → 加工另一端。
这种工艺存在两个致命缺陷:
- 同轴度极差: 二次装夹的找正误差、卡盘夹紧力的微小变形,都会导致两端加工特征不在同一轴线上,同轴度、对称度无法保证。
- 效率极度低下: 人工掉头、重新对刀、空跑程序,占据了一半以上的生产时间。
02 双主轴车铣复合机床是怎么解决这个问题的?
GDS双主轴车铣复合机床,搭载了一套极其聪明的正副主轴系统:
- 主主轴(A2-6,最高4500rpm): 负责零件的正面车削、端面铣削与钻孔。
- 副主轴(A2-5电主轴,最高6000rpm): 待正面加工完成,副主轴自动移动、精准抓取零件,在机内直接进行背面加工。
- 零重装误差: 整个过程无需人工干预,两端基准完全由机床精度保证,彻底解决二次装夹带来的误差。
03 选型指南:双主轴车铣复合 VS 传统单主轴
很多客户在面临设备升级时,不知道双主轴到底能带来多大收益。我们做了一个直观的对比:
| 对比维度 | 传统单主轴车床 / 加工中心 | 高德GDS双主轴车铣复合中心 |
|---|---|---|
| 装夹次数 | 2次或以上(需人工掉头) | 1次装夹,正副主轴自动对接 |
| 同轴度精度 | 依赖人工找正,批次一致性差 | 机床结构保证,批次精度极高 |
| 加工效率 | 存在大量等待、上下料空窗期 | 无缝衔接,单件节拍缩短50%以上 |
| 人工成本 | 需熟练工,看机台数量受限 | 一人可看多机,降低对人工经验的依赖 |
04 核心配置:真Y轴 + C轴联动,打造全能车铣复合加工中心
作为一款顶级的车铣复合加工中心,GDS双主轴系列不仅赢在“双主轴”,更赢在硬核配置:
- BMT动力刀塔与真Y轴: 标配Y轴行程±50mm,不仅能做对中孔,还能完成偏心孔、侧面铣削、多边形加工,实现真正的“以车代铣”。
- C轴分度与联动: 配合高刚性动力刀塔,轻松完成端面螺纹、圆柱螺旋槽及刚性攻丝。
- 30°整体斜床身: 一体铸造高强度床身,经过二次时效处理,排屑极其顺畅,为双主轴重负荷切削提供绝对稳定的底座支撑。
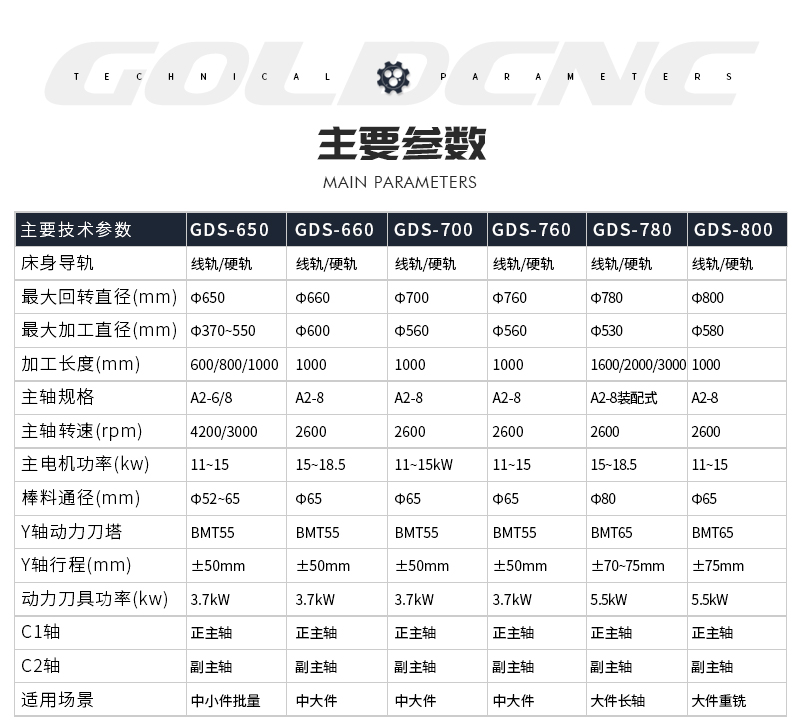
05 GDS-650-YL 双主轴车铣复合中心 主要参数
GDS 系列针对短轴及长轴批量加工,提供 600/800/1000 多种行程规格,以下是详细技术参数:
| 项目 | 主要技术参数 | GDS-650/600YL | GDS-650/800YL | GDS-650/1000YL |
|---|---|---|---|---|
| 床身 | 床身最大回转直径(mm) | Φ650 | ||
| 最大加工直径(mm) | Φ370 | |||
| 刀架最大加工直径(mm) | Φ370 | |||
| 最大加工长度(mm) | 420 | 650 | 950 | |
| 主轴 | 主轴头形式 | A2-6 (8") | ||
| 主轴电机功率(kw) | 11-15 | |||
| 主轴最高转速(rpm) | 4500 | |||
| 主轴孔直径(mm) | Φ66 | |||
| 棒料通径(mm) | Φ52 | |||
| 副主轴 | 副主轴头形式 | A2-5 (6")电主轴 | ||
| 副主轴最高转速(rpm) | 6000 | |||
| 副主轴孔直径(mm) | Φ56 | |||
| 棒料通径(mm) | Φ42 | |||
| 副主轴极限行程(mm) | 350 | |||
| 副轴线轨规格 | 35 (滚柱) | |||
| 进给 | X轴极限行程(mm) | 270 | ||
| Z轴极限行程(mm) | 610 | 810 | 1060 | |
| X、Z轴连接方式 | 直联 | |||
| X/Z1/Z2轴丝杆规格 | 3210/4010/3210 | |||
| X轴电机扭矩(N.m) | 11 | |||
| X/Z轴线轨规格 | 45/45 (滚柱) | |||
| Z轴电机扭矩(N.m) | 11 | |||
| 刀塔 | 刀塔类型 | BMT55Y动力刀塔 | ||
| 刀塔中心高(mm) | 170 | |||
| 动力刀具电机功率(kw) | 3.7 | |||
| 动力刀具转速(rpm) | 4000 | |||
| Y轴行程(mm) | ±50 | |||
| 外型 | 床身形式及斜度 | 整体式/30° | ||
| 外形尺寸(长宽高)(mm) | 2560×2200×2080 | 2860×2200×2080 | 3060×2200×2080 | |
| 重量 (约重)(kg) | 3980 | 4180 | 4380 | |
06 常见问题解答(FAQ)
Q1:双主轴车铣复合机床能加工多长的轴?
A: GDS系列的车削加工范围覆盖Φ650mm,Z轴行程提供600mm、800mm、1000mm多档可选。无论是短轴批量加工还是长轴深孔,都有对应机型。
Q2:副主轴抓取工件时,会不会夹伤已加工表面?
A: 不会。副主轴采用高精度电主轴和精密卡盘,夹紧力可调。在实际加工中,副主轴的夹持段通常是预留的工艺夹头位置,不会干涉高精度的配合面。同时,双通道系统会精确计算两端坐标,确保无缝对接。
Q3:买双主轴设备,编程复杂吗?
A: 高德数控采用成熟的数控系统,支持双通道同步编程。在主轴上编写的加工程序,可通过指令快速同步至副主轴。我们在设备交付时,会提供针对您实际产品的工艺调试与编程培训。
如果您正在为复杂轴类零件的同轴度不达标、产能低下而烦恼,或者想评估双主轴设备能否替代现有的“车床+加工中心”组合,欢迎访问高德数控 产品中心 查看GDS系列详细参数,或直接 联系我们。工程师将为您提供一对一的加工节拍评估与选型方案。


 鲁ICP备15040921号-8
 电话
 产品中心

 联系我们