
车铣复合中心机床怎么选?多工序复杂零件一次成型方案
车铣复合中心机床怎么选?多工序复杂零件一次成型方案
结论速览:车铣复合中心机床是一种将车削、铣削、钻孔、攻丝等多种工序集成于一台设备的高端数控机床。它通过主轴C轴分度、动力刀塔以及真Y轴配合,实现零件“一次装夹,全部完工”。它不仅彻底消除了二次装夹带来的同轴度误差,还能为企业节省至少两台设备的占地与流转时间,是目前加工复杂轴类、阀体类零件的降本增效利器。
在传统的机加工车间里,加工一个两端带孔、侧面带槽的复杂轴类零件,往往需要经过“数控车床车外圆 → 铣床铣扁 → 钻床打孔”等多道工序。工件在各台设备之间来回周转,不仅效率低下,最致命的是每次重新装夹找正,都会带来无法消除的累积误差。为了解决这个“老大难”问题,车铣复合中心机床应运而生。
01 车铣复合中心机床为什么能做到“一次成型”?
车铣复合中心机床之所以强大,是因为它在传统数控车床的基础上,增加了几个极其关键的“物理外挂”:
- C轴分度与联动:让原本只能旋转的主轴,变成了可以像旋转工作台一样精准定位(分度)的伺服轴,甚至能与Z轴联动进行螺旋加工。
- 动力刀塔:刀塔上不再是只能固定的车刀,而是安装了能高速旋转的铣刀和钻头。
- 真Y轴(选配):这是高端车铣复合的标配。有了Y轴,刀具不仅能对准主轴中心线打孔,还能偏离中心,完成偏心孔、侧面平面的铣削。
这三者结合,让机床不仅能“车”,还能像加工中心一样“铣”和“钻”。工件只需装夹一次,机床就能自动完成所有工序。
02 传统工艺 VS 车铣复合中心(经济账对比)
很多老板在采购时,觉得车铣复合机床单价高。但如果你把隐性成本算进去,这笔账其实非常划算:
| 成本维度 | 传统多机床流转 | 车铣复合中心机床 |
|---|---|---|
| 设备与占地 | 需采购2-3台设备,占地广 | 1台设备,占地面积节省约50% |
| 人工成本 | 需多名操作工,且各工序需搬运 | 1人即可看管多台,无需人工周转 |
| 加工精度 | 二次装夹产生累积误差,同轴度差 | 基准不变,同轴度、位置度极高 |
| 加工节拍 | 等待、搬运、重新对刀占用大量时间 | 工序无缝衔接,节拍可缩短50%以上 |
03 车铣复合中心机床怎么选?避坑指南
市面上叫“车铣复合”的设备很多,价格从十几万到上百万不等。如果不按自己的零件特征来选,很容易花冤枉钱。
1. 纯车削中心(带动力刀塔,无Y轴)
适用场景: 零件特征主要在端面,或者孔位都在轴心线上(如法兰盘、带端面孔的短轴)。
高德推荐: 选用 高德数控车削中心。性价比极高,能完成端面的铣削和打孔,完全可以替代传统数控车床。
2. 真Y轴车铣复合中心
适用场景: 零件侧面有偏心孔、槽,或者有凸轮、多边形等复杂特征。必须上Y轴,否则只能干瞪眼。
高德推荐: 选用 高德GTY系列车铣复合中心。标配真Y轴与C轴联动,一次装夹搞定所有异形面加工。
3. 双主轴/双刀塔顶级配置
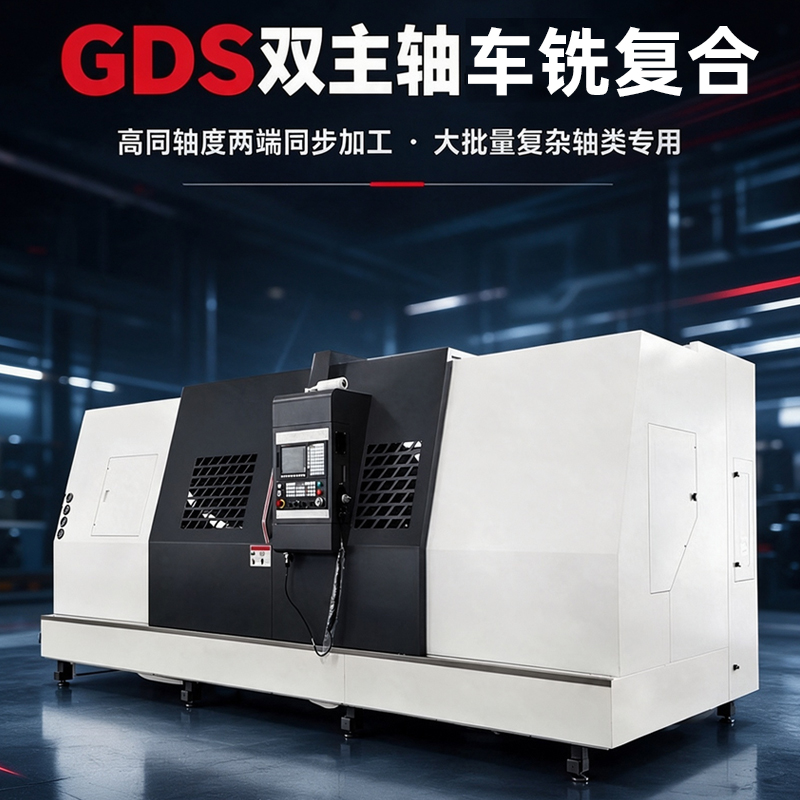
适用场景: 长轴两端都要加工,且批量巨大。要求极高效率与同轴度。
高德推荐: 选用 GDS 双主轴 或 GDD 双主轴双刀塔系列。主副主轴无缝对接,两端同时开干,效率翻倍。
04 常见问题解答(FAQ)
Q1:车铣复合中心机床的编程难不难学?
A: 相比传统的单一车床,车铣复合涉及C轴、Y轴联动,编程逻辑确实复杂一些。但高德数控采用发那科/西门子等成熟系统,支持CAM软件自动生成代码。我们在设备交付时,会提供系统的操作与编程培训,确保您的技术员能快速上手。
Q2:车铣复合中心加工精度能达到多少?
A: 得益于高刚性床身和“一次装夹”的优势,高德车铣复合设备的定位精度可达±0.005mm,重复定位精度±0.003mm。同轴度更是远超多工序流转的加工方式。
Q3:带Y轴的车铣复合中心机床大概多少钱?
A: 价格受机床床身大小(如650/850)、刀塔配置(BMT55/65)、系统品牌等影响。作为源头厂家,高德数控提供透明合理的定价。您可以提供工件图纸,我们将为您评估加工节拍并提供精准配置单与报价。
如果您正在为复杂的异形零件、轴类零件加工效率发愁,或者想评估现有的“车+铣”设备能否被一台车铣复合中心替代,欢迎访问高德数控 产品中心 了解更多机型,或直接 联系我们。把您的图纸发给工程师,我们将为您提供最合适的加工方案!


 鲁ICP备15040921号-8
 电话
 产品中心

 联系我们